
Comprar um centro de usinagem CNC exige mais do que comparar preços e marcas. Afinal, é a ficha técnica que revela se a máquina atende suas peças, seus materiais e suas tolerâncias.
Neste artigo, explicamos como interpretar os principais parâmetros do centro de usinagem CNC. Abordamos área de trabalho, fuso, avanços, precisão, magazine de ferramentas e comando.
Por fim, mostramos como relacionar esses dados à sua aplicação. Assim, sua decisão de compra passa a se basear em critérios técnicos objetivos.
Área de trabalho: cursos, mesa e capacidade de carga
A área de trabalho define o tamanho máximo das peças que a máquina consegue usinar. Por isso, ela costuma ser o primeiro filtro na seleção de um centro de usinagem.
Cursos dos eixos X, Y e Z
Os cursos dos eixos delimitam o espaço em que o centro do fuso alcança qualquer ponto. O eixo X corresponde ao curso longitudinal, o Y ao transversal e o Z ao vertical.
Para acomodar dispositivos de fixação e o comprimento das ferramentas com folga, vale somar de 150 a 200 mm por eixo às dimensões da maior peça.
Na prática, as faixas variam bastante entre modelos. O TRAVIS M-800SL (Figura 1) oferece cursos de 800 x 550 x 550 mm, enquanto o TRAVIS M-2000 (Figura 2) chega a 2000 x 850 x 710 mm.
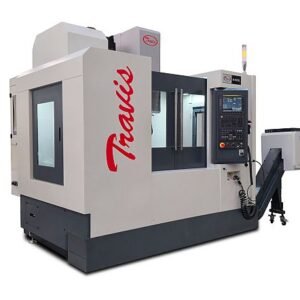
Figura 1 – Centro de Usinagem TRAVIS M-800SL.

Figura 2 – Centro de Usinagem TRAVIS M-2000.
O Vídeo 1 apresenta os cursos dos centros de usinagem vertical da TRAVIS, sendo possivel verificar as diferenças de dimensões entre as máquinas.

Vídeo 1 – Cursos dos centros de usinagem vertical da TRAVIS.
É possível observar no Vídeo 1 que, nos centros de usinagem do tipo C, o curso do eixo Y não aumenta na mesma proporção que o do eixo X. Isso ocorre por uma limitação estrutural desse conceito construtivo, no qual o fuso fica em balanço.
Para trabalhar com cursos maiores no eixo Y, uma alternativa é o centro de usinagem portal. Nele, o fuso se apoia em uma estrutura com dois pontos de sustentação.
Essa configuração amplia o curso transversal e permite usinar peças de maiores dimensões, como grandes engrenagens. Como exemplo, o TRAVIS DC-2012 oferece cursos de 2100 x 1300 x 500 mm, enquanto o TRAVIS DC-3018 chega a 3000 x 1800 x 800 mm.
Portanto, os cursos do eixo Y desses modelos superam significativamente os normalmente encontrados em centros de usinagem do tipo C. Por isso, os modelos portal são mais adequados para a usinagem de peças largas e de grandes dimensões.
Dimensões da mesa e carga máxima
Além dos cursos, a mesa de trabalho precisa comportar o dispositivo e a peça sem balanços além de suas bordas. Do contrário, surgem vibrações e desgaste acelerado das guias.
A carga máxima admissível deve considerar o peso somado da peça e da fixação. Na linha TRAVIS, esse valor vai de 500 kg na M-800SL até 8000 kg no portal DC-3018(Figura 3).

Figura 3 – Centro de Usinagem TRAVIS DC-3018.
Fuso: cone, rotação, potência e torque
O fuso, também chamado de eixo-árvore, concentra os parâmetros que definem a capacidade de corte. Portanto, cone, rotação e potência devem ser avaliados em conjunto.
Cone BT40 ou BT50
O cone do eixo-árvore determina o porte das ferramentas e a rigidez da fixação. O BT40 atende ferramentas menores e operações gerais, além de favorecer a aceleração do fuso.
Já o BT50 oferece maior força de fixação e massa, sendo indicado para fresas de faceamento grandes e desbastes pesados. Por outro lado, ele não compensa em trabalhos leves de alumínio.
Na TRAVIS, os centros de usinagem M-800SL, M-1000SL, M-1500SL e M-2000SL utilizam BT40. Enquanto isso, o portal DC-3018 adota BT50 para aplicações mais severas.
Rotação e curva de potência
A rotação do fuso deve acompanhar o material e o diâmetro das ferramentas. Rotações altas favorecem ferramentas pequenas em alumínio e acabamentos finos, enquanto aço e ferro fundido demandam torque.
Em relação à potência, observe o regime contínuo, e não apenas o pico. Um fuso de 11 kW, por exemplo, pode entregar apenas 7,5 kW a 3000 rpm.
A M-1500SL (Figura 4), por exemplo, tem potência de 30 HP e rotação de 10.000 rpm.

Figura 4 – Centro de Usinagem TRAVIS M-1500SL.
Quer definir o cone e a potência adequados para suas peças? Consulte nossos especialistas e receba uma orientação técnica para sua aplicação.
Avanço rápido e avanço de corte
O avanço rápido corresponde aos deslocamentos dos eixos entre um corte e outro, programados em G00. Quanto maior esse valor, menor o tempo improdutivo.
O avanço de corte, por sua vez, indica a velocidade máxima de deslocamento durante a usinagem propriamente dita. Ou seja, ele limita a rapidez com que a ferramenta remove material.
Avanços rápidos maiores pesam mais em produções seriadas. Em oficinas com alta variedade e baixo volume, o impacto tende a ser menor.
Precisão de posicionamento e repetibilidade
A precisão de posicionamento mede a diferença entre onde a máquina entende estar e onde realmente está. Já a repetibilidade indica a consistência ao retornar ao mesmo ponto.
Esses dois valores são decisivos para trabalhos com tolerâncias apertadas. Para tolerâncias de ±0,01 mm, a recomendação é utilizar máquinas com guias lineares.
Todos os centros de usinagem da TRAVIS, tipo C e portal, contam com guias lineares nos três eixos (Figura 5). Elas garantem a precisão e a repetibilidade exigidas por essas tolerâncias.

Figura 5 – Guias lineares dos centros de usinagem TRAVIS.
Magazine de ferramentas e tempo de troca
A capacidade do magazine define quantas ferramentas ficam disponíveis sem intervenção do operador. Com 24 posições, é possível manter fresas, brocas, machos e jogos de desbaste e acabamento montados permanentemente.
Todos os modelos TRAVIS apresentados contam com magazine de 24 ferramentas do tipo random (Vídeo 2). Dessa forma, atendem bem operações com diferentes etapas na mesma fixação.

Vídeo 2 – Trocador automático tipo random com capacidade de 24 ferramentas.
O tempo de troca também merece atenção. Tempos baixos tornam-se críticos quando o programa exige centenas de trocas por turno.
Comando CNC e parâmetros de controle
O comando CNC interfere na compatibilidade com pós-processadores, na familiaridade dos operadores e na disponibilidade de peças. Os centros TRAVIS trabalham com comando Fagor ou Fanuc, conforme preferência do cliente.
Além da ficha técnica, o comando possui seus próprios parâmetros de configuração. Eles controlam estados iniciais, ciclos fixos, entrada de dados e comunicação, entre outras funções. Como quase todos os problemas do CNC envolvem essas configurações, manter um backup atualizado é essencial.
Como relacionar os parâmetros à sua aplicação
Interpretar a ficha técnica só faz sentido quando os dados se conectam à realidade da produção. Por isso, comece pela maior peça, pelo material mais difícil e pela tolerância mais apertada.
Em seguida, avalie o tamanho dos lotes para definir magazine e tempo de troca. O portfólio de centros de usinagem vertical e centros de usinagem portal da Róiz Máquinas cobre desde peças compactas até componentes de grande porte.
Dessa forma, a escolha deixa de ser baseada apenas em catálogo. Ela passa a considerar o desempenho real da máquina na sua operação.
Conclusão
Os cursos, a mesa e a carga máxima definem o tamanho das peças que a máquina comporta. Para peças largas, o centro de usinagem portal amplia o curso transversal.
O fuso determina a capacidade de corte conforme material e ferramenta. Os avanços influenciam o tempo improdutivo, enquanto precisão e repetibilidade garantem o atendimento às tolerâncias.
Por fim, magazine e comando completam a análise, impactando produtividade e confiabilidade. Quer escolher o centro de usinagem certo para sua operação? Consulte nossos especialistas da Róiz Máquinas.